伺服电机与伺服马达在精密机械零部件加工中的性能差异对比
在精密机械零部件加工领域,驱动源的选择直接决定了设备的动态响应、定位精度与长期稳定性。不少从业者将伺服电机与伺服马达混为一谈,实际上在高速高精场景下,两者的性能边界值得仔细辨析。汇新智能装备在长期服务机械加工产线升级的过程中,积累了大量关于驱动部件匹配的实测经验,本文从技术原理到应用方法做一次系统梳理。
一、概念厘清:伺服电机与伺服马达的本质关联
严格来说,伺服马达是伺服电机的同义表述,均指代闭环控制的动力执行单元。但在工程语境下,行业习惯将交流永磁同步电机称为伺服电机,而将直流有刷或步进闭环类驱动称为伺服马达。这一区分在精密机械零部件的铣削、磨削与检测环节中尤为关键——前者适合高刚性连续切削,后者多用于中小负载的间歇定位。
从控制架构看,伺服电机通常配套17位或23位绝对值编码器,速度环带宽可达2kHz以上;而传统伺服马达受限于电刷换向与编码器分辨率,带宽往往在500Hz以内。这意味着在工业机器人抓手的高速开合动作中,伺服电机能实现更短的整定时间。
二、精密加工中的性能差异对比
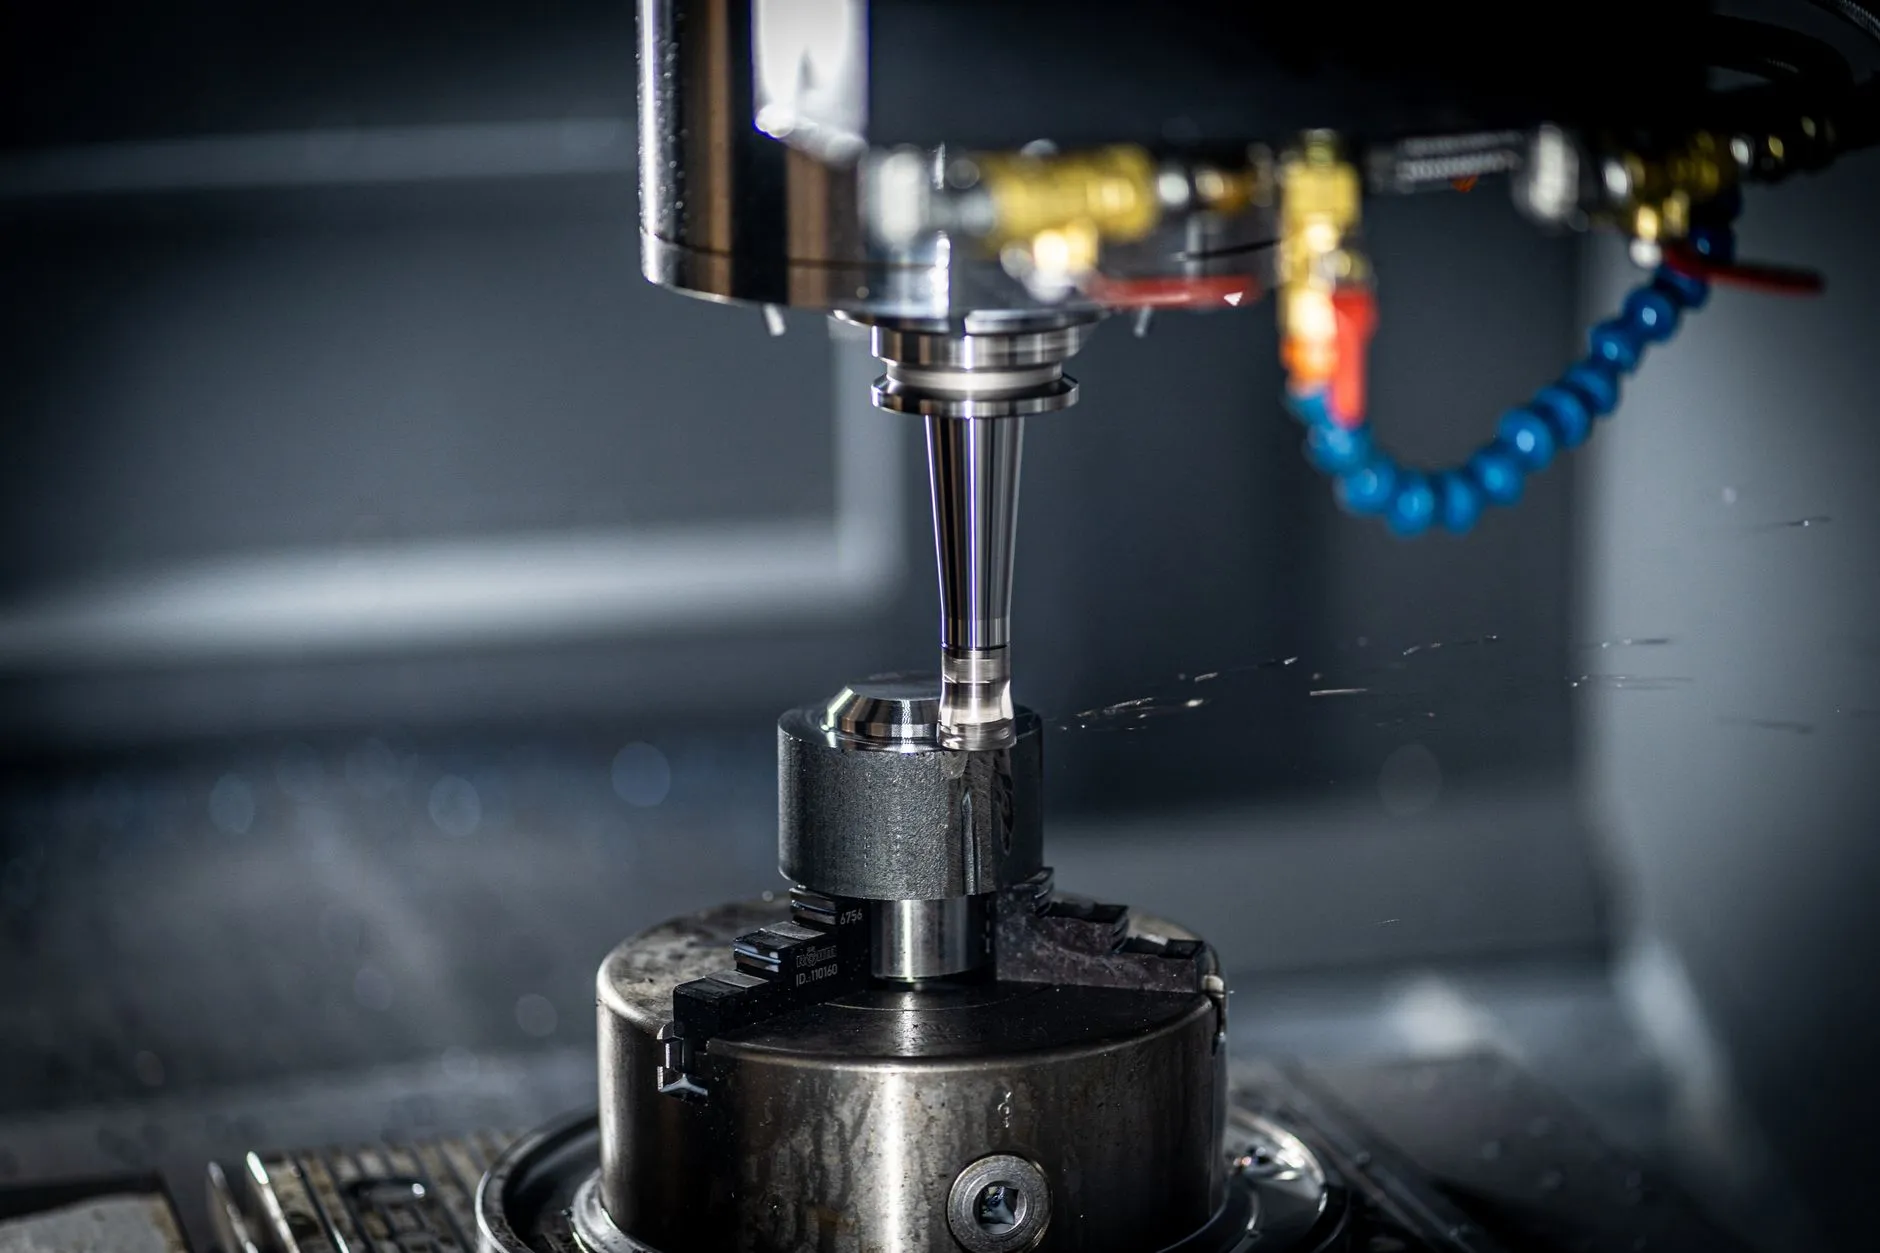
以CNC精雕机加工铝合金手机中框为例,主轴进给轴若采用伺服电机,其转矩波动可控制在±1%以内,表面粗糙度Ra稳定在0.4μm以下;换成同功率伺服马达,因换向纹波较大,Ra值可能上升至0.8μm左右,后续抛光工时增加约30%。汇新智能装备在为客户改造机器人第七轴时,曾对比两种方案:伺服电机方案重复定位精度达±0.01mm,伺服马达方案则为±0.03mm。
具体差异可归纳为以下三点:
- 动态响应:伺服电机转子惯量低,加速时间比同规格伺服马达缩短40%以上;
- 过载能力:伺服电机可承受3倍额定转矩持续3秒,伺服马达通常仅1.5倍;
- 维护周期:伺服电机无电刷磨损,MTBF超过5万小时,伺服马达需定期更换碳刷。
注意事项与选型边界
并非所有工况都适合盲目上伺服电机。在成本敏感、负载平稳的机械加工辅助轴(如排屑、冷却液搅拌)中,伺服马达仍有性价比优势。关键要核算连续工作制下的温升裕度——伺服电机在S1工作制下需预留20%电流余量,否则永磁体存在不可逆退磁风险。
三、常见问题与应对策略
现场调试中,工程师常遇到伺服电机在工业机器人抓手抓取瞬间出现位置超差报警。这多因增益参数与负载惯量比不匹配所致。汇新智能装备的建议是:先将惯量比控制在5倍以内,再逐步提升速度环增益,同时启用陷波滤波器抑制机械共振。
另一个高频问题是伺服马达在低速进给时出现爬行现象。根源在于电刷与换向器间的摩擦非线性,可改用带正弦波驱动的闭环步进方案,或直接升级为伺服电机。若精度要求达到μ级,伺服电机是唯一可靠选择。
回到精密机械零部件加工的实际需求,驱动部件的选型应围绕动态精度、维护成本与工艺节拍三者权衡。伺服电机在高响应、高刚性场景下优势明显,伺服马达则在成本与简单定位中保留一席之地。汇新智能装备持续跟踪驱动技术与机器人末端执行的融合趋势,为机械加工行业提供从选型到调试的完整支持。